


1, Princip og fordele ved laserboring af blinde huller
1. Princip for laserboring af blinde huller
Laserboring af blinde huller er brugen af laserstråler med høj-energitæthed til at bestråle printplader, hvilket får pladerne til øjeblikkeligt at absorbere laserenergi, hurtigt stige i temperatur og materialerne til at smelte, fordampe eller endda plasma, hvorved de fjernes og danner huller. Tager man almindelig CO ₂-laser og UV-laser som eksempler, har CO ₂-laser en længere bølgelængde (omkring 10,6 μm) og opnår hovedsageligt boring ved at smelte og fordampe materialer gennem termiske effekter; Bølgelængden af UV-laser er relativt kort (såsom 355nm), og udover termiske effekter kan den også opnå materialefjernelse ved at bryde materialernes molekylære bindinger gennem fotokemiske reaktioner. Under behandling af blindt hul scanner laserstrålen en specifik position på arket i henhold til et forudindstillet program og styrer præcist parametre som lasereffekt, pulsbredde, pulsfrekvens og scanningshastighed for at producere blinde huller, der opfylder kravene.
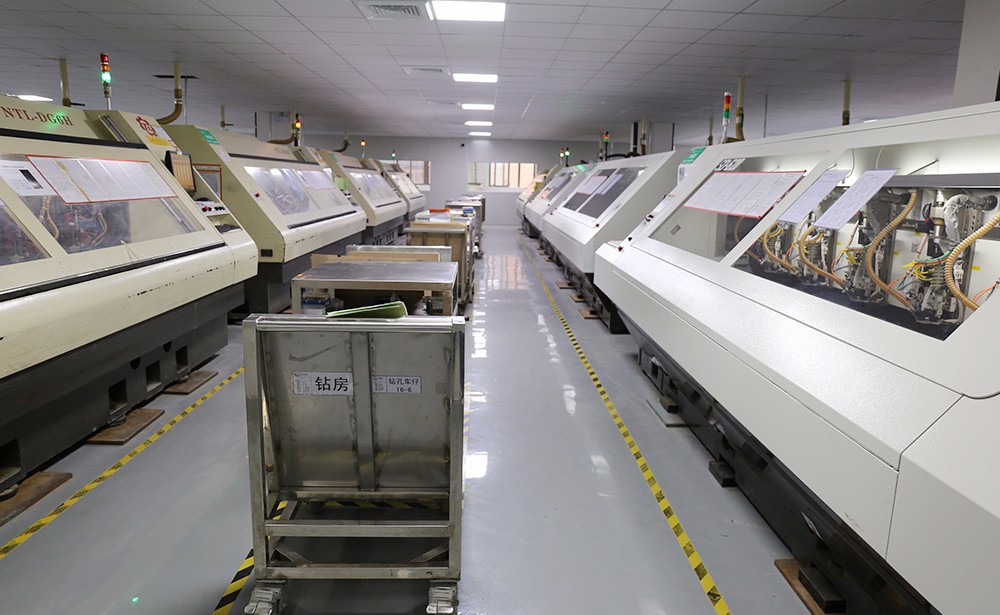
2. Fordele ved laserboring frem for traditionel boring
Sammenlignet med traditionel mekanisk boring har laserboring betydelige fordele ved fremstilling af blinde huller. For det første har laserboring højere præcision og kan opnå ekstremt små blændestørrelser (såsom titusvis af mikrometer eller endnu mindre), og hulpositionsafvigelsen kan kontrolleres inden for et meget lille område, hvilket opfylder kravene til HDI-plader til behandling af fine huller. For det andet er laserboring en ikke--kontaktproces, der undgår mekanisk belastning og slid forårsaget af kontakten mellem borehovedet og arket under den mekaniske boreproces, reducerer pladeskader og forbedrer bearbejdningskvaliteten og pladeudnyttelsen. Desuden har laserboring høj hastighed og høj bearbejdningseffektivitet, hvilket kan fuldføre behandlingen af et stort antal blinde huller på kort tid. Derudover har laserboring stærk fleksibilitet og kan behandles på printplader af forskellige former og materialer, tilpasset komplekse designkrav.
2, Præcisionskontrolforanstaltninger til laserboring af blindhulsjustering
1. Pladevalg og forbehandlingsoptimering
Ved valg af printkort bør der gives prioritet til at vælge kort med lav termisk ekspansionskoefficient og god tykkelsesensartethed baseret på produktets ydeevnekrav og forarbejdningsteknologi. For produkter, der kræver ekstrem høj præcision i blindhulsjustering, kan specialmaterialer med lav CTE såsom højtydende keramiske matrixkompositter eller specialbehandlede organiske plader overvejes.
I forbehandlingsprocessen af pladen er det nødvendigt nøje at kontrollere overfladekvaliteten af kobberfolien. Mikroætsningsteknologi kan bruges til at fjerne oxidlaget og urenheder på overfladen af kobberfolie, øge overfladens ruhed og forbedre laserabsorptionseffektiviteten. Samtidig udføres antioxidationsbehandling for at forhindre, at kobberfolien oxideres igen under den efterfølgende bearbejdning. Derudover, for at sikre brættets renhed inden boring, anvendes metoder som ultralydsrensning og deioniseret vandskylning til grundigt at fjerne urenheder som støv og olie på brættets overflade, hvilket giver gode overfladeforhold til laserboring.
2. Vedligeholdelse og parameteroptimering af laserboreudstyr
Vedligehold og kalibrer laserboreudstyr regelmæssigt for at sikre stabiliteten af det optiske vejsystem. Kontroller, om lasergeneratorens udgangseffekt er stabil, rengør og juster de optiske komponenter såsom spejle og fokuseringsspejle i den optiske vej for at sikre nøjagtigheden af laserstråletransmissionsvejen. Undersøg og vedligehold samtidig udstyrets mekaniske komponenter, såsom arbejdsbænkens bevægelsesnøjagtighed og positioneringsanordningens nøjagtighed, og udskift slidte dele rettidigt.
Etabler en laserboreparameterdatabase for forskellige krav til plade- og blindhul gennem eksperimenter og dataanalyse. I den faktiske produktion vælges passende parametre fra databasen og finjusteres i henhold til kravene til pladetype, tykkelse og blindhulsåbning og -dybde. For plader med stærk termisk følsomhed kan f.eks. lasereffekten reduceres passende, og pulsfrekvensen kan øges for at reducere den termiske virkningstid og den termiske deformation; For blinde huller, der kræver høj præcision, kan scanningsvejen optimeres ved at bruge flere scanninger, spiralscanninger og andre metoder for at forbedre ensartetheden af materialefjernelse og nøjagtigheden af blindhulspositionen.
3. Opgradering af positionerings- og justeringssystemet
Indførelse af høj-positionerings- og justeringssystem for at forbedre positioneringsnøjagtigheden af blinde huller. Introduktion af avancerede højpræcisions-CCD-visionsystemer med højere opløsning og nøjagtighed kan f.eks. identificere positioneringsmærker på brættet mere nøjagtigt og opnå præcis justering af blindhulspositioner. Samtidigt, kombineret med billedbehandlingsalgoritmer, udføres realtidsanalyse og -behandling af de indsamlede billeder for automatisk at korrigere positionsafvigelser forårsaget af faktorer som arkdeformation og udstyrsvibrationer.
For yderligere at forbedre positioneringsnøjagtigheden kan multi-sensorfusionsteknologi bruges til at fusionere og behandle data fra flere sensorer, såsom optiske sensorer og forskydningssensorer, for at opnå omfattende overvågning og præcis kontrol af kortets placering og orientering. Derudover kan optimering af positioneringsarmaturer og fikseringsanordninger i udstyrsdesign forbedre brættets stabilitet under forarbejdning og reducere justeringsafvigelser forårsaget af brætbevægelser.
4. Produktionsmiljøkontrol
Etabler et stabilt produktionsmiljø og kontroller strengt temperatur og fugtighed. Installer klimaanlæg og affugtningsudstyr i produktionsværkstedet, kontroller temperaturen ved 23 ± 1 grad C og relativ luftfugtighed ved 45 ± 5%, for at reducere dimensionsændringer i plader og udstyrskomponenter forårsaget af ændringer i omgivelsernes temperatur og luftfugtighed. Samtidig skal du styrke rengøringsstyringen af værkstedet, regelmæssigt rengøre og fjerne støv og reducere forstyrrelsen af støv på laserboringsprocessen.
Tag anti-statiske forholdsregler, såsom at lægge anti-statisk gulv på værkstedsgulvet, jordforbindelsesudstyr og bære anti-statiske armbånd af operatører for at forhindre statisk elektricitet i at påvirke laserboreudstyr og -plader. Ved at kontrollere produktionsmiljøet godt, tilvejebringes stabile ydre forhold til laserboring og blindhulsbehandling, hvilket sikrer nøjagtigheden af blindhulsjustering.
Præcisionskontrollen af laserboring af blindhulsjustering er et nøgleled i fremstillingsprocessen for trykte kredsløb, som direkte påvirker kvaliteten og ydeevnen af trykte kredsløb. Gennem-dybdegående analyse af forskellige faktorer, der påvirker nøjagtigheden af justering af det blinde hul, herunder pladekarakteristika og forbehandling, laserboreudstyr og parametre, positionerings- og justeringssystem og produktionsmiljøfaktorer, er der foreslået tilsvarende kontrolforanstaltninger, herunder optimering af pladevalg og forbehandling, vedligeholdelse og optimering af laserboreudstyr og -opgradering af produktionsudstyr og -parametre, opgradering af produktionsudstyr og -parametre.