


Fremstillingen afstive flex printkortder kan bøjes og foldes er et ingeniørprojekt, der integrerer præcisionsmaterialevidenskab og kompleks procesteknologi. Dens kerne ligger i sømløst at kombinere stive områder (såsom FR-4 epoxyharpiks) med fleksible områder (såsom polyimidfilm) gennem specielle processer, hvilket opnår funktionen "stiv hvor stiv, fleksibel hvor fleksibel". Følgende er en detaljeret analyse af dens fremstillingsproces:
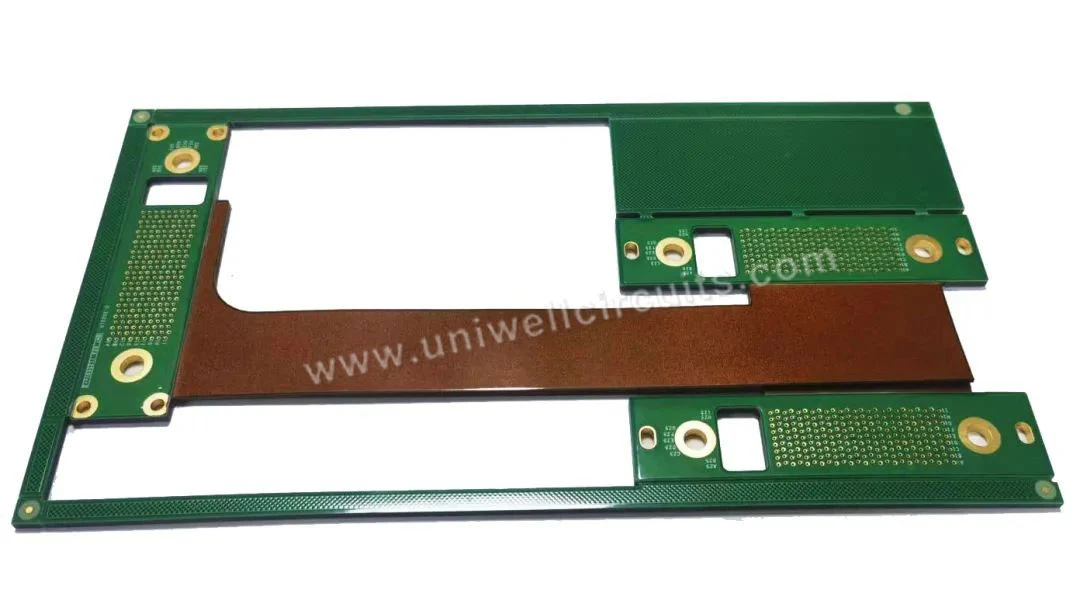
1, Materialeforberedelse: hjørnestenen i at kombinere stivhed og fleksibilitet
Stive områdemateriale: Der er valgt FR-4 epoxyharpiks, som er hårdt og stabilt, hvilket giver mekanisk støtte for at sikre, at præcisionskomponenter som chips og batterier er fastgjort i udstyret. Dens tykkelse er normalt 0,2-1,6 mm for at opfylde styrkekravene for forskellige enheder.
Materiale med fleksibelt område: Brug af polyimid (PI) film med en tykkelse mellem 0,025-0,1 mm, svarende til tykkelsen af flere A4-papirer. PI-film kan modstå høje temperaturer over 260 grader og vil ikke gå i stykker selv efter gentagen bøjning 100.000 gange. Samtidig har den fremragende isoleringsevne og kan forhindre kortslutninger i kredsløbet. Dette materiale er nøglen til, at fleksible printplader kan bøjes som papir.
Valg af kobberfolie: Valset kobberfolie bruges i fleksible områder, fordi den har bedre duktilitet og er mindre tilbøjelig til at gå i stykker, når den bøjes; Det stive område bruger elektrolytisk kobberfolie til at opfylde kravene til ledningsevne og mekanisk styrke.
2, Kerneprocesflow: fra adskillelse til fusion
Fremstil fleksible og stive underlag separat:
Fleksibel substratproduktion: Gør først PI-filmen ru for at fjerne overfladeoliepletter og oxidlag og forstærk vedhæftningen med kobberfolie. Derefter, gennem kobber-beklædningsprocessen, kombineres den valsede kobberfolie med PI-filmen for at danne et fleksibelt substrat. Dette trin kræver streng kontrol af temperatur og tid for at undgå deformation af PI-substratet eller dårlig behandlingseffekt.
Produktion af stift substrat: Traditionelt FR-4-kort bruges til at danne en stiv kredsløbsstruktur gennem processer som boring og galvanisering. Produktionsprocessen ligner den for et almindeligt stivt printkort, men det skal sikre kompatibilitet med grænsefladedesignet af det fleksible område.
Lamineret proces: Den "sorte teknologi", der kombinerer stivhed og fleksibilitet:
Dette er det mest kritiske trin i fremstillingen af stive flex printkort. Ved selektiv lamineringsteknologi lamineres stive substrater, fleksible substrater og klæbende plader (epoxyharpiksfilm) under høj temperatur og højt tryk. Temperaturen styres til 170-180 grader, trykket er 2-3MPa, og tiden er 60-90 minutter. For at forhindre det fleksible område i at blive knust, vil en silikonefilm blive placeret under den fleksible del som en "bufferpude" under laminering.
Det laminerede printkort skal også gennemgå en "afspændingsbehandling" - bagning i en 120 graders ovn i 2 timer for at frigøre den indre spænding, der genereres under lamineringsprocessen og undgå vridning under efterfølgende behandling.
Boring og ledninger:
Boring: Mekanisk boring anvendes i stive områder, mens laserboring skal anvendes i fleksible områder for at undgå mekaniske belastningsskader på det fleksible underlag. Laserboring kan opnå mindre åbninger (op til 0,1 mm) for at opfylde kravene til høj-tæthed.
Ledningsdesign: Ledningerne i fleksible områder skal lægges jævnt og ikke for tæt, ellers er de tilbøjelige til at gå i stykker, når de bøjes. Ledningsdesignet skal balancere "fleksibilitet" og "ledningsevne" for at sikre jævnt kredsløbsflow under gentagen foldning.
Overfladebehandling og test:
Overfladebehandling omfatter nedsænkning af guld, tinsprøjtning osv., for at forhindre oxidation og rust, samtidig med at de svejsede komponenter bliver mere sikre.
Testprocessen er afgørende og kræver test af elektrisk ydeevne gennem flying pin-testning eller specialiserede armaturer for at sikre, at modstandsændringen er mindre end 20 % efter 150.000 bøjninger, hvilket opfylder IPC-ET-652 elektrisk teststandard.
3, Tekniske vanskeligheder og innovation
Samlingens pålidelighed: Forbindelsen mellem de fleksible og stive områder må ikke være løs, og må ikke brydes under bøjning. At anvende "trinpresningsprocessen" er som at sætte en "stabil jakke" på forbindelsen mellem de to, og sikre, at den ikke falder af, selv efter at have bøjet titusindvis af gange.
Klæbemiddelkontrolteknologi: Under laminering bør klæbemidlet ikke flyde over i det fleksible område, da det ellers hærder det fleksible underlag og forårsager bøjningsfejl. Dette kræver ekstrem høj procespræcision og klæbestyringsteknologi.
CTE-forskelstyring: Den termiske udvidelseskoefficientforskel mellem stive materialer (CTE 18ppm/grad C) og fleksible materialer (CTE 30ppm/grad C) er betydelig, og den skal kontrolleres gennem 5-7 pressecyklusser for at undgå strukturel deformation forårsaget af temperaturændringer.
4, Anvendelse og Fremtid
Stive flex printkort bruges i vid udstrækning inden for områder, der kræver høj integration og fleksibilitet, såsom foldbare smartphones, smartwatches og medicinsk udstyr. Kompleksiteten af dens fremstillingsproces kan kaldes "loftet" i pcb-industrien, men med udviklingen af bærbare enheder, fleksible skærme og andre områder, vil fremstillingsprocessen af stive flex printplader bevæge sig mod tyndere (tykkelse<0.05mm), more bending resistant (more than 500000 times), and may even achieve circuits that can be woven like fabric, making electronic devices truly "ubiquitous".
stift flex printkort, FR-4 pcb, fleksible printkort