


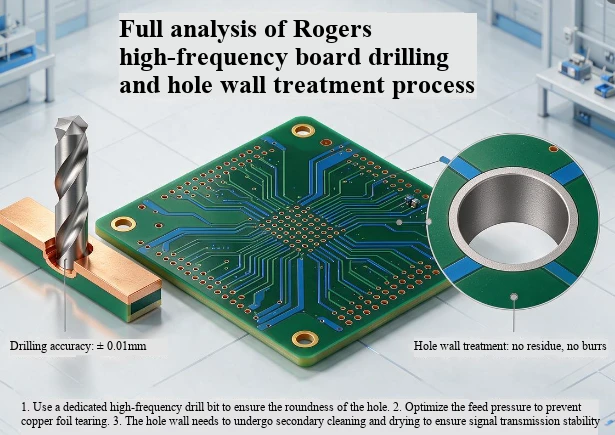
Boring og vægbehandling af Rogers høj-højfrekvente plader kræver specialiserede processer, der er skræddersyet til egenskaberne af forskellige substrater, med kernekrav, der er meget strengere end almindelige FR-4-plader, hvilket direkte bestemmer stabiliteten og den langsigtede-pålidelighed af højfrekvent signaltransmission.
Særlige krav til mekanisk boring
Valg af bor og levetidskontrol: Den keramiske RO4000-serie bruger diamantbelagte hårdlegeringsbor med en levetidskontrol på 300-500 bor pr. styk; Levetiden for PTFE-baserede bor i RO3000-serien er 600-1000 bor pr. enhed, meget lavere end 1000+bor pr. enhed af FR-4. Hyppige værktøjsskift er påkrævet for at undgå slid og ruhed af hulvæggen.
Parameterdifferentieringsindstilling: RO4000-serien skal reducere fremføringshastigheden med 20% -30%, kontrollere overfladehastigheden ved 300-500SFM og opnå et spånvolumen på 0,05-0,10 mm pr. omdrejning; RO3000-seriens spindelhastighed med små huller skal øges til over 80.000 RPM, med en fremføringshastighed lidt højere end FR-4, for at undgå, at PTFE-rester klæber til hulvæggen.
Hjælpematerialer og stablingsbegrænsninger: Aluminium bruges til at forstærke boring og varmeafledning. Stablingshøjden af PTFE-plader er kun 1-2 stykker, mens RO4000-serien stabler 2-3 stykker, meget lavere end de 3-4 stykker FR-4, for at forhindre substratsmeltning forårsaget af høj boretemperatur.
Nøjagtighed og matchningskontrol: Minimumsåbningen kan nå 0,15 mm, tolerancen for krympehulsåbningen kontrolleres inden for ± 0,05 mm, og hulpositionstolerancen er mindre end eller lig med 0,05 mm. Til tykke plademillimeterbølgescenarier er tilbageboringsteknologi påkrævet for strengt at kontrollere længden af mikrohulsrester inden for 0,05 mm, hvilket eliminerer impedansmutationer forårsaget af parasitisk induktans.
Særlige krav til laserboring
Nøjagtigt udvalg af laserudstyr: Konventionelle RO4350B og andre pladematerialer bruger CO2+UV-kompositlaserteknologi, hvor CO2 fuldender grov ablation af ikke-metalliske lag og UV-laser reparerer hulmønstre; PTFE-ark med ultralavt tab anvender ren UV kold laser, og den varmepåvirkede zone kontrolleres inden for mindre end eller lig med 20 μm for at undgå carbonisering af substratet.
Kerneparametre er strengt kontrolleret: lasereffekten er stabil ved 8-12W, pulsfrekvensen er 25-35kHz, og borehastigheden er 1000-1500 huller/minut. Overdreven kraft kan nemt forårsage forkulning af hulvæggen, mens utilstrækkelig kraft kan resultere i restlim i bunden af hullet.
Nøjagtighed og hultypegaranti: CCD-visuel kalibrering bruges til justering før hver batch af behandling, og den gentagne positioneringsnøjagtighed kontrolleres inden for ± 3 μm. Mikrohullets billedformat overstiger ikke 10:1. Den tykke plade anvender segmenteret boreteknologi for at undgå forekomsten af hornmundhulstype.
Særlige krav til hulvægsbehandling
Plasma-tørforbehandling: Ved at opgive den almindelige fr4 kaliumpermanganat-vådmetode til gelfjernelse, bruges plasmateknologi med RF-effekt på 800-1200W i 3-5 minutter for grundigt at fjerne PTFE-smelterester og keramiske partikelaffald. Samtidig øges porevæggens overfladeenergi til over 70dyn/cm, hvilket løser problemet med stærk kemisk inerthed og dårlig befugtning af PTFE-substrat.
Kontrol af hulvægs ruhed: Ved at optimere parametre styres hulvægsruheden til Ra Mindre end eller lig med 1,2 μm, og mikroforankringssteder konstrueres for at sikre, at vedhæftningen af det efterfølgende kobberaflejringslag er Større end eller lig med 6N/cm, hvilket undgår defekter såsom belægningsløsning og hulrum.
Optimering af poremetalliseringstilpasning: For aktiverede ikke-polære substrater justeres adsorptionsparametrene for palladiumkatalysator og kemisk kobberaflejringshastighed for at sikre ensartet og tæt kobberlag på porevæggen uden bobler eller fejl og for at undgå unormalt tab og signalrefleksion af højfrekvente positionssignaler ved porevæggen.